কেন চাপ রোলার সমাবেশ ঘনিষ্ঠ মনোযোগ প্রাপ্য
একই রিং ডাই এবং একই কাঁচামালের সাথে দুটি পেলেট লাইন পাশাপাশি চলে। এক সপ্তাহ ধরে ঘন, অভিন্ন ছত্রাক তৈরি করে; অন্যটি আরও জরিমানা করা, কম্পন করা এবং অসম কারেন্ট আঁকা শুরু করে। যখন দ্বিতীয় লাইনটি খোলা হয়, স্বাভাবিক অপরাধী চাপ রোলার সমাবেশ: একটি জীর্ণ শেল, একটি আলগা বিয়ারিং, বা একটি ব্যর্থ সীল যা গ্রীসে ধুলো দিতে দেয়।
সংক্ষিপ্ত সংস্করণ হল যে চাপ রোলার সমাবেশ প্রেস চেম্বারের অন্য কোনো অংশের তুলনায় বেশি লোড এবং ঘর্ষণ পায়। এটি ঠিক করে যে উপাদানের বিছানাটি কতটা সমানভাবে সংকুচিত হয় এবং রিংটি কতক্ষণ স্থায়ী হয়। এটিকে সাধারণ খুচরা অংশের পরিবর্তে একটি নির্ভুল উপাদান হিসাবে বিবেচনা করা হল অনির্ধারিত স্টপগুলি হ্রাস করার দ্রুততম উপায়।
আরও যাওয়ার আগে একটি স্পষ্টীকরণ। প্রেসার রোলার অ্যাসেম্বলি শব্দটি ওয়েব-ফেড কনভার্টিং এবং লেপ মেশিনারিতেও দেখা যায়, যেখানে এটি সাধারণত একটি নিপ বা ফিড রোলার বোঝায়। এই নিবন্ধটি গ্রানুলেশন শিল্পের অর্থ অনুসরণ করে: রোলার ইউনিট যা ফিড, বায়োমাস বা সারকে রিংয়ের ছিদ্র দিয়ে চাপ দেয়।
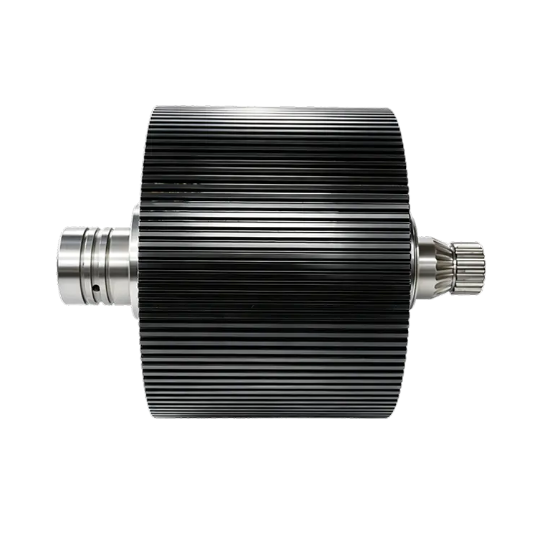
কি একটি চাপ রোলার সমাবেশ একটি পেলেট মিল মধ্যে করে
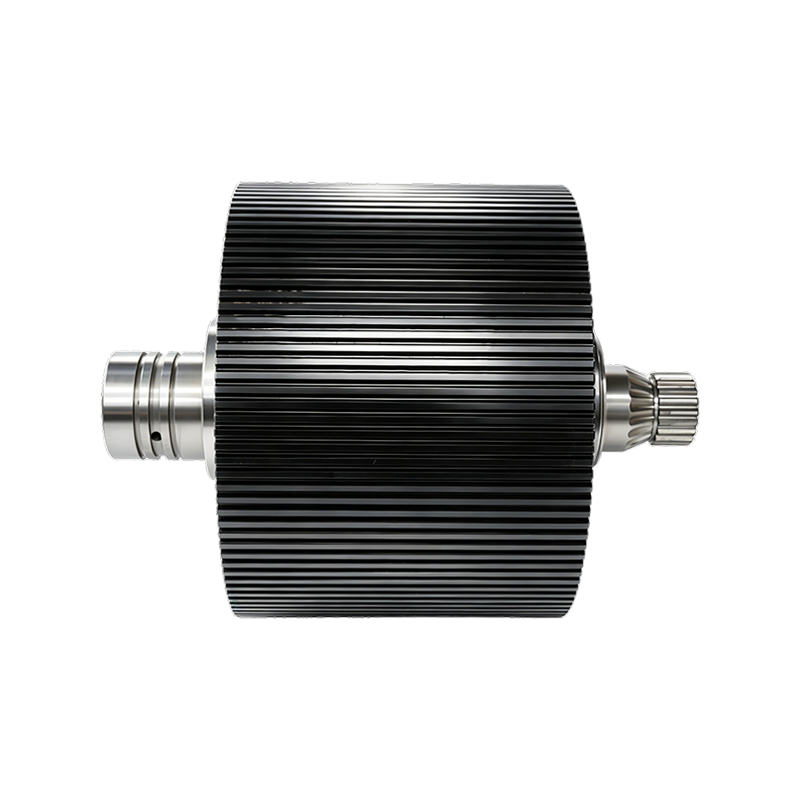
একটি সাধারণ রিং-ডাই পেলেট মিলের মধ্যে, ডাই রোলারগুলির চারপাশে ঘোরে। প্রতিটি চাপ রোলার সমাবেশ একটি উদ্ভট শ্যাফ্টের উপর বসে এবং একটি জলবাহী, বায়ুসংক্রান্ত বা যান্ত্রিক সিস্টেম ডাই এর অভ্যন্তরীণ পৃষ্ঠের বিরুদ্ধে রোলারটিকে বাইরের দিকে ঠেলে দেয়। ডাই, ম্যাটেরিয়াল এবং শেলের মধ্যে ঘর্ষণ বেলনটিকে ঘোরায়, উপাদানটি ডাই হোলে চেপে যায় এবং একটি স্থির ছুরি বের হওয়ার সাথে সাথে পেলেটগুলিকে কেটে দেয়।
মূল বিষয় হল যে মেশিনের পূর্ণ চাপ শক্তি এই সমাবেশের মধ্য দিয়ে যায়। যে কারণে অ্যাসেম্বলির অবস্থা প্রায় সঙ্গে সঙ্গেই গুলি পরিবর্তন করে।
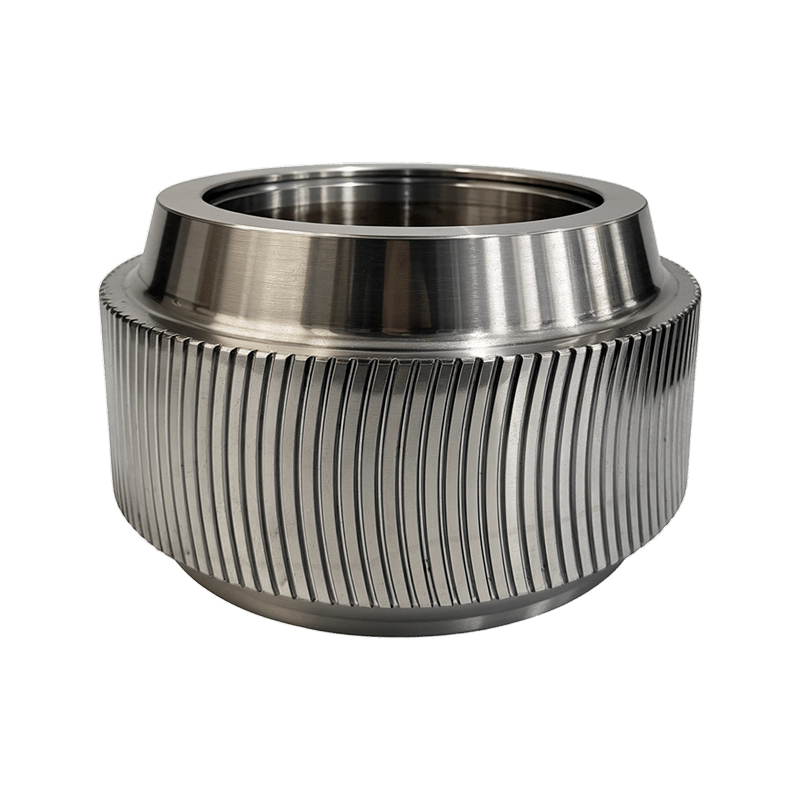
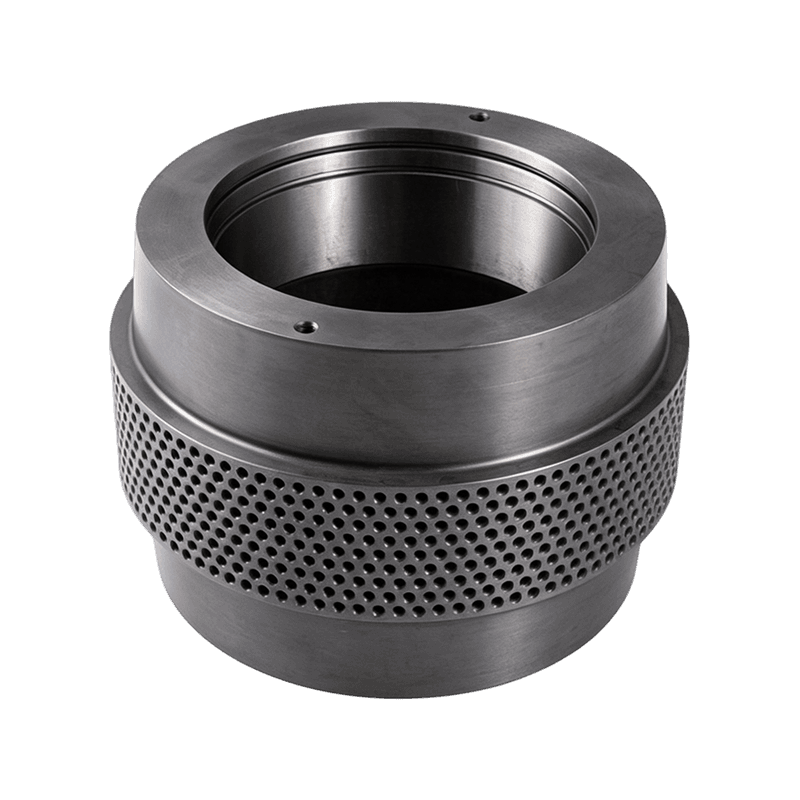
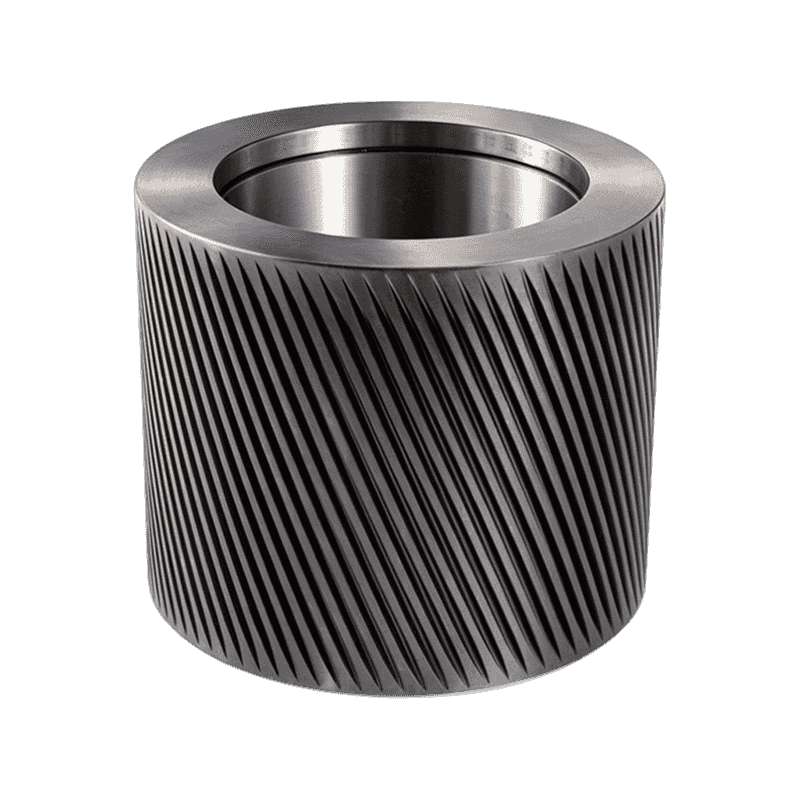
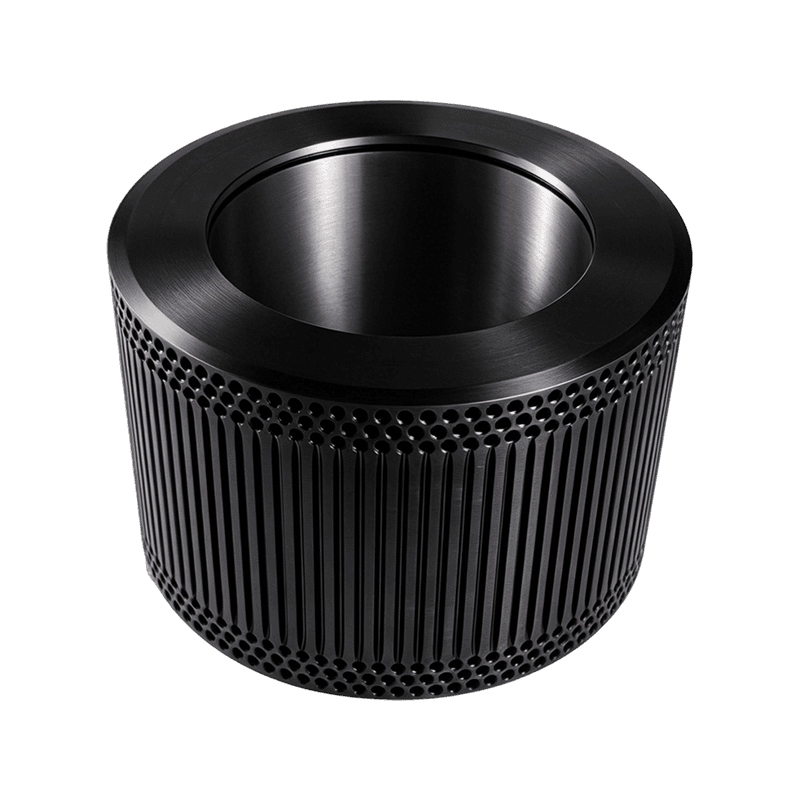
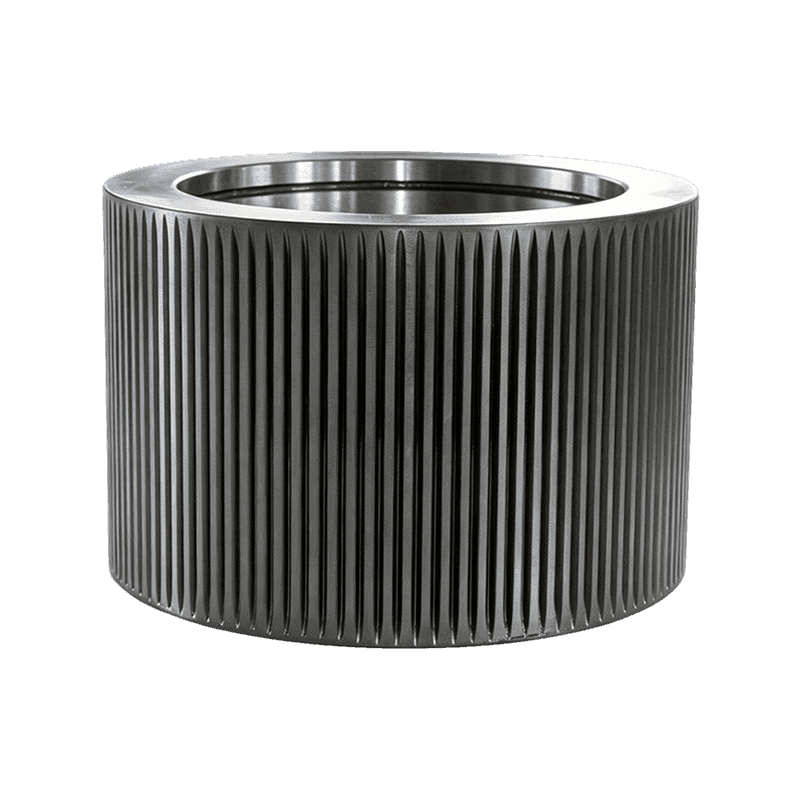
রোলার শেল হল ওয়ার্কিং সারফেস
শেল হল অপসারণযোগ্য বাইরের স্তর যা উপাদানের বিছানার সাথে যোগাযোগ করে। এটা কাঁচামাল থেকে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান, প্রতি ঘূর্ণন থেকে ক্লান্তি, এবং ক্রমাগত কম্প্রেশন থেকে তাপ শোষণ করে। এর বাইরের ব্যাস এবং প্রস্থ রিং ডাইয়ের সাথে মিলে যায় এবং এর পৃষ্ঠের কঠোরতা পরিষেবা জীবনের প্রধান কারণ।
বিয়ারিং, সীল, এবং অভিনব শ্যাফ্ট অবশিষ্ট কাজ বহন করে
শেলের পিছনে, রোলার বিয়ারিংগুলি রেডিয়াল লোড বহন করে, সীলগুলি জরিমানা এবং আর্দ্রতাকে ভারবহন থেকে দূরে রাখে এবং উন্মাদ শ্যাফ্ট ডাইয়ের সাথে বেলন অবস্থানকে সামঞ্জস্য করার অনুমতি দেয়। এই অংশগুলির যে কোনও একটিতে একটি ত্রুটি বাইরে থেকে দেখা কঠিন, তবুও এটি পুরো সমাবেশের জীবনকে ছোট করে যখন শেলটি এখনও গ্রহণযোগ্য দেখায়।
একটি প্রেসার রোলার সমাবেশের প্রধান উপাদান
একটি সাধারণ ইউনিটে রোলার শেল, এক বা দুটি বিয়ারিং, উদ্ভট শ্যাফ্ট, তেল সীল এবং ধরে রাখার হার্ডওয়্যার থাকে। প্রতিটি উপাদানের একটি সংজ্ঞায়িত দায়িত্ব আছে, এবং প্রতিটি ভিন্ন উপায়ে ব্যর্থ হয়। তাদের পাশাপাশি তুলনা করা রুটিন পরিদর্শনকে সহজ করে তোলে।
| কম্পোনেন্ট | প্রাথমিক ফাংশন | সবচেয়ে সাধারণ ব্যর্থতা |
|---|---|---|
| রোলার শেল | রিং ডাই বিরুদ্ধে উপাদান বিছানা কম্প্রেস | ফ্ল্যাট পরিধান, ধাপ পরিধান, পৃষ্ঠ ক্র্যাকিং |
| রোলার বিয়ারিং | শেল ঘোরার সময় রেডিয়াল লোড বহন করুন | অতিরিক্ত গরম করা, পিটিং করা, স্প্যালিং করা |
| উদ্ভট খাদ | সমাবেশকে সমর্থন করে এবং রোলার-টু-ডাই ফাঁক সামঞ্জস্য করে | ক্লান্তি, নমন, ক্ষতিগ্রস্ত কীওয়ে |
| তেল সিল | গ্রীস রাখুন এবং ধুলো এবং আর্দ্রতা ব্লক করুন | ফুটো, ছেঁড়া ঠোঁট, দূষণ |
| ফাস্টেনার এবং স্পেসার | বিয়ারিং প্রিলোড এবং চলমান ক্লিয়ারেন্স ধরে রাখুন | শিথিল, ক্ষয় |
একটি ব্যর্থ চাপ রোলার সমাবেশ লক্ষণ
প্রথম সতর্কতাগুলি একবারে দুটি জায়গায় উপস্থিত হয়: পেলেট এবং মেশিন৷ যদি পেলেটের ঘনত্ব অসম হয়ে যায়, জরিমানা বেড়ে যায়, এবং মিলটি কম্পন করে বা অসম কারেন্ট টানে, তাহলে রিং ডাইকে দোষারোপ করার আগে রোলার সমাবেশটি পরিদর্শন করুন।
- অসম পেলেট কঠোরতা বা জরিমানা একটি ক্রমবর্ধমান ভাগ
- প্রেস চেম্বার থেকে কম্পন বা ঠক্ঠক্ শব্দ
- বেলন শেল একটি ফ্ল্যাট বা ধাপ পরিধান প্যাটার্ন
- বিয়ারিং হাউজিং যা স্পর্শে গরম হয়
- গাঢ় গ্রীস, বা ধাতু কণা ধারণকারী গ্রীস
শেল পরিধান প্রথমে Pellet গুণমানে দেখায়
শেল পরিধান কদাচিৎ ইউনিফর্ম. একটি শেল যা তার আসল প্রোফাইল হারিয়েছে তা উপাদানটিকে সমানভাবে সংকুচিত করতে পারে না, তাই যেখানে পরিধান সবচেয়ে গভীর হয় সেখানে চাপ কমে যায় এবং পেলেটের ঘনত্ব অনুসরণ করে। একবার পরিধানটি শক্ত হওয়া স্তরের মধ্য দিয়ে পৌঁছালে, এটিকে বেশিক্ষণ চালানোর ফলে কেবলমাত্র শক্তির অপচয় হয় এবং মৃত্যুর ঝুঁকি থাকে।
ভারবহন এবং সীল ব্যর্থতা একটি জব্দ সমাবেশে শেষ হয়
যখন একটি সীল ব্যর্থ হয়, জরিমানা গ্রীস সঙ্গে মিশ্রিত এবং বিয়ারিং ভিতরে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পেস্ট হিসাবে কাজ করে। তাপ প্রথমে প্রদর্শিত হয়, তারপর শব্দ, তারপর খেলা, তারপর একটি জব্দ বা কাতানো ভারবহন যা উদ্ভট খাদকে ধ্বংস করে। সেই পর্যায়ে, শুধুমাত্র শেল প্রতিস্থাপন করা সামান্য অর্থপূর্ণ কারণ সমর্থনকারী অংশগুলি ইতিমধ্যে ক্ষতিগ্রস্ত হয়েছে।
আপনি একটি প্রতিস্থাপন কেনার আগে কি পরীক্ষা করুন
রিং ডাইয়ের সাথে তুলনা করে, একটি চাপ রোলার সমাবেশ একটি ছোট ক্রয়, তবুও এটি আপটাইম এবং পেলেট সামঞ্জস্যের উপর একটি বড় প্রভাব ফেলে। নিম্নলিখিত চেকগুলি একইভাবে ফিড, বায়োমাস এবং সার লাইনের ক্ষেত্রে প্রযোজ্য।
ক্যাটালগের চেয়ে মেশিন দিয়ে শুরু করুন। মিল নির্মাতার অংশ নম্বর ব্যবহার করুন, বা রোলারের প্রস্থ, বাইরের ব্যাস এবং শ্যাফ্ট জ্যামিতি পরিমাপ করুন। সমাবেশ অবশ্যই রিং ডাই অভ্যন্তরীণ ব্যাস এবং উদ্ভট সিস্টেমের সামঞ্জস্য পরিসীমা অনুসারে হতে হবে।
তারপর উপাদান এবং তাপ চিকিত্সা প্রশ্ন. ভালো খোলস হল মিশ্র স্টীল, থ্রু-কঠিন বা কেস-কঠিন থেকে মোটামুটি 58 থেকে 62 HRC . একটি নরম শেল দ্রুত পরেন; একটি শেল যা খুব কঠিন শক লোডের নিচে ফাটলের ঝুঁকি।
পাশাপাশি বিয়ারিং প্যাকেজ চেক করুন: বিয়ারিং টাইপ এবং নম্বর, প্রিলোড পদ্ধতি এবং গ্রীস স্পেসিফিকেশন। একটি বিয়ারিং যা কেবল ফিট করে কিন্তু কম রেটিং বহন করে তা ক্রমাগত উত্পাদনের প্রথম দিকে ব্যর্থ হবে।
সমালোচনামূলক মাত্রা এবং সহনশীলতা নিশ্চিত করুন। ব্যাসের বাইরের রোলার শেল রোলার-টু-ডাই গ্যাপকে প্রভাবিত করে এবং রানআউট এমনকি কম্প্রেশনকেও প্রভাবিত করে। ক্যাটালগ সংখ্যার পরিবর্তে পরিমাপ করা মানগুলির জন্য জিজ্ঞাসা করুন।
অবশেষে, সরবরাহকারীর প্রক্রিয়া নিয়ন্ত্রণ দেখুন। সামঞ্জস্যপূর্ণ ফলাফল নিয়ন্ত্রিত কাঁচামাল, ফরজিং, তাপ চিকিত্সা, এবং চূড়ান্ত মেশিনিং থেকে আসে। একটি সরবরাহকারী যে পুরো চেইনটি পরিচালনা করে শুধুমাত্র ক্রয়কৃত অংশগুলিকে একত্রিত করার চেয়ে বিশ্বাস করা সহজ।
- রোলার প্রস্থ, বাইরের ব্যাস, এবং খাদ ফিট
- উপাদান গ্রেড এবং কঠোরতা পরিসীমা, সাধারণত 58 থেকে 62 HRC
- বিয়ারিং টাইপ, সংখ্যা, প্রিলোড এবং গ্রীস
- বৃত্তাকার, রানআউট, এবং পৃষ্ঠ ফিনিস
- কাঁচামাল থেকে চূড়ান্ত মেশিনিং প্রক্রিয়া নিয়ন্ত্রণ
সমাবেশ-স্তরের প্রতিস্থাপন বনাম শুধুমাত্র একটি শেল
সম্পূর্ণ সমাবেশ প্রতিস্থাপন করলে প্রিলোড করা বিয়ারিং, সঠিকভাবে স্থাপন করা সীল এবং এক শটে একটি নতুন কাজের পৃষ্ঠ পাওয়া যায়। এটি সেই ঝুঁকিও সরিয়ে দেয় যে বিয়ারিং বা শ্যাফ্টে লুকানো পরিধান একটি নতুন শেলের জীবনকে ছোট করে। পরিকল্পিত ডাউনটাইম ভবিষ্যদ্বাণী করা সহজ হয়ে যায় কারণ একটি স্টপ কাজ শেষ করে।
শুধুমাত্র শেল কেনার মানে হয় যখন বিদ্যমান শ্যাফ্ট চেক করা হয়েছে, বিয়ারিং ক্লিয়ারেন্স এখনও স্পেকের মধ্যে রয়েছে, এবং পুরানো ইউনিটটি তাপ বা দূষণের কোনো লক্ষণ দেখায়নি। ক্রমাগত উত্পাদনে, বেশিরভাগ দল যাইহোক পূর্ণ সমাবেশ বেছে নেয়, কারণ প্রেস চেম্বারের ভিতরে দ্বিতীয় ব্যর্থতার তুলনায় দামের পার্থক্য কম।
রক্ষণাবেক্ষণের অভ্যাস যা সমাবেশের জীবনকে প্রসারিত করে
প্রতিরক্ষার প্রথম লাইন হল লুব্রিকেশন ডিসিপ্লিন। মিল নির্মাতার গ্রীস গ্রেড এবং ব্যবধান অনুসরণ করুন; ধুলোময় পরিস্থিতিতে একটি সাধারণ নিয়ম হল প্রতি আটটি অপারেটিং ঘন্টায় রোলারগুলিকে পুনরায় তৈলাক্ত করা। ব্যবধান প্রসারিত করবেন না কারণ মেশিনটি শান্ত দেখাচ্ছে।
প্রতিদিন চলাফেরা করার সময় বিয়ারিং প্লে এবং হাউজিং তাপমাত্রা পরীক্ষা করুন। খেলার প্রারম্ভিক সনাক্তকরণ ভারবহনটিকে শ্যাফ্টে ঘুরতে বাধা দেয়, যা প্রেস জোনের সবচেয়ে ব্যয়বহুল ব্যর্থতার মোডগুলির মধ্যে একটি। যদি মিল একাধিক রোলার ব্যবহার করে, তাহলে সমাবেশগুলি ঘোরান যাতে পরিধান ভারসাম্যপূর্ণ থাকে এবং রিং ডাই একটি অভিন্ন লোড রাখে।
প্রতিটি রিং ডাই পরিবর্তন একটি পরিদর্শন পয়েন্ট করুন. একটি পরিকল্পিত স্টপ হল শেল ব্যাস পরিমাপ করার, সীলগুলি পরিদর্শন করার এবং গ্রীস রিফ্রেশ করার সবচেয়ে সস্তা মুহূর্ত।
নীচের লাইন
প্রেসার রোলার সমাবেশ একটি পেলেট মিলের সবচেয়ে চাহিদাপূর্ণ কাজের কেন্দ্রে বসে। এটির কাজটি সহজ, তবে এটির নির্মাণ, পরিধান এবং প্রতিস্থাপন আপটাইম এবং পেলেট মানের উপর একটি বড় প্রভাব ফেলে। শেলটি পরিদর্শন করুন এবং বিয়ারিংটি শুনুন, অ্যাসেম্বলিটিকে মানানসই হওয়া কিছু অংশের পরিবর্তে একটি মিলে যাওয়া সিস্টেম হিসাবে প্রতিস্থাপন করুন এবং তৈলাক্তকরণ সময়সূচীতে রাখুন। এই তিনটি অভ্যাস মিলের প্রায় অন্যান্য রক্ষণাবেক্ষণের রুটিনের চেয়ে বেশি আপটাইম ফিরিয়ে দেবে।