পেলেট মেশিনের যন্ত্রাংশ: সর্বাধিক আপটাইমের জন্য রোলার শেল, অ্যাসেম্বলি এবং স্পেয়ার নির্বাচন করা
ভিয়েতনামের একটি ফিড মিল বোল্ট কাউন্টারবোরে একটি রোলার শেল ফাটলে ছয় ঘণ্টার উৎপাদন হারিয়েছিল এবং ব্রোকারের কাছ থেকে অর্ডার করা প্রতিস্থাপনের অংশটি আসল থেকে ভিন্ন বোর সহনশীলতা বহন করে। মেরামতের জন্য এয়ারফ্রেইট এবং ওভারটাইম বাবদ 3,200 USD খরচ হয়েছে, যা শেলের চালানের মূল্যের প্রায় বারো গুণ। বেশিরভাগ পেলেট প্ল্যান্ট ডাউনটাইম একই ক্রম অনুসরণ করে: একটি পরিধান ব্যর্থতা, একটি ভুল স্পেসিফিকেশন, এবং ইনস্টলেশনের সময় একটি অমিল আবিষ্কৃত হয়।
এই গাইড কভার পেলেট মেশিনের অংশ যা আসলে মিল আপটাইম নির্ধারণ করে: রোলার শেল, প্রেসার রোলার অ্যাসেম্বলি, উদ্ভট শ্যাফ্ট এবং অভ্যন্তরীণ উপাদান। এটি ব্যাখ্যা করে যে কীভাবে সেগুলিকে নির্দিষ্ট করতে হয় যাতে প্রতিস্থাপনটি প্রথমবার ফিট করে, অনুমানযোগ্যভাবে পরিধান করে এবং স্বাভাবিক লোডের মধ্যে তাড়াতাড়ি ব্যর্থ না হয়।
কোন পেলেট মেশিনের অংশগুলি প্রথমে ব্যর্থ হয়?
রোলার শেল এবং রিং ডাইয়ের কারণে রিং ডাই পেলেট মিলগুলিতে বেশিরভাগ পরিধান-সম্পর্কিত ডাউনটাইম হয়। স্বাভাবিক ক্রিয়াকলাপে শেলটি প্রায় 100 থেকে 150 এমপিএ যোগাযোগের চাপে ডাই হোলে ফিডস্টককে চাপ দেয়, যা শেল পৃষ্ঠটিকে তার প্রোফাইল হারানোর প্রথম অংশে পরিণত করে।
একটি সাধারণ মিলের ব্যর্থতার ক্রম অনুমানযোগ্য:
- বেলন শেল পৃষ্ঠ পরিধান, প্রস্রাব, বা কাজ মুখ ক্র্যাকিং
- রিং ডাই হোল বৃদ্ধি এবং ডাই ফেস এ ক্ষয়
- দূষণ বা হারানো প্রিলোড থেকে উদ্ভট খাদ ভারবহন আসন পরিধান
- অভ্যন্তরীণ উপাদানের ব্যর্থতা যেমন বিকৃত স্পেসার এবং লিকিং তেল স্লিংগার
কারণ অনুক্রমটি অনুমানযোগ্য, নির্ধারিত রক্ষণাবেক্ষণ শেলের উপর মনোনিবেশ করে এবং মারা যায়। অপ্রত্যাশিত স্টপেজগুলি প্রায় সবসময় এমন একটি অংশে ফিরে আসে যা খুব দেরিতে পরিদর্শন করা হয়েছিল বা ভুলভাবে নির্দিষ্ট করা হয়েছিল।
রোলার শেল উপকরণ: আপনার অপারেটিং অবস্থার সাথে কঠোরতা মেলে
পৃষ্ঠের কঠোরতা হল রোলার শেল পরিধানের জীবনের একক সর্বোত্তম ভবিষ্যদ্বাণী, কিন্তু মূল শক্ততা ছাড়া কঠোরতা একটি ভঙ্গুর অংশ তৈরি করে যা শক লোডের অধীনে ফাটল ধরে। সঠিক পছন্দ একটি কোরের বিরুদ্ধে কঠোর পরিশ্রমী পৃষ্ঠের ভারসাম্য বজায় রাখে যা প্রভাবকে শোষণ করতে পারে।
40Cr, 20CrMnTi, GCr15/100Cr6, এবং 60Si2Mn চারটি ইস্পাত গ্রেড বেশিরভাগ প্রতিস্থাপন বাজারকে কভার করে। তারা কঠোরতা কিভাবে উন্নত হয়, হয়-কঠিন বা কার্বারাইজিং এর মাধ্যমে ভিন্ন, এবং এই পার্থক্য পরিধানের হার এবং ব্যর্থতার মোড উভয়কেই প্রভাবিত করে।
| ইস্পাত গ্রেড | পৃষ্ঠের কঠোরতা | কেস এবং মূল আচরণ | জন্য সবচেয়ে উপযুক্ত |
| 40Cr (AISI 5140) | 28 থেকে 34 এইচআরসি | কঠোরতা, কঠিন কোর মাধ্যমে অভিন্ন | সাধারণ ফিড পেলেট, মাঝারি আউটপুট |
| 20CrMnTi | 58 থেকে 62 HRC | হার্ড কার্বারাইজড কেস, শক্ত কম-কার্বন কোর | ঘষিয়া তুলিয়া ফেলিতে সক্ষম বায়োমাস এবং উচ্চ চাপ ফিড |
| GCr15 / 100Cr6 | 58 থেকে 63 HRC | সম্পূর্ণ শক্ত, নিম্ন প্রভাব সহনশীলতা | পরিষ্কার ফিড লাইন, ক্রমাগত উচ্চ থ্রুপুট |
| 60Si2Mn | 40 থেকে 46 HRC | বসন্ত-গ্রেড দৃঢ়তা, উচ্চ ক্লান্তি শক্তি | শক লোড এবং সবিরাম অপারেশন |
HRC-তে সুপারিশকৃত তাপ চিকিত্সার পরে সাধারণ পৃষ্ঠের কঠোরতা
পেলেট প্ল্যান্টের ফিল্ড ডেটা 40Cr থেকে ক্ষয়কারী ফিডের অবস্থার অধীনে কার্বারাইজড গ্রেডে স্যুইচ করার সময় শেল লাইফের 30 থেকে 50 শতাংশ উন্নতি দেখায়। উন্নতি হয় কেস ডেপথ থেকে যতটা পৃষ্ঠের কঠোরতা থেকে।
কেস গভীরতা হল কাজের পৃষ্ঠের নীচের গভীরতা যেখানে কঠোরতা ন্যূনতম গ্রহণযোগ্য স্তরের উপরে থাকে। কার্বারাইজড 20CrMnTi শেলগুলির জন্য, কার্যকরী মুখের উপর 1.5 মিমি একটি ন্যূনতম কার্যকর কেস গভীরতা নির্দিষ্ট করুন। এর নীচে, যোগাযোগের চাপে কেসটি ভেঙে পড়ে এবং শেলটি প্লাস্টিকের বিকৃতি দ্বারা ব্যর্থ হয়, পরিধানের দ্বারা নয়।
সরবরাহ ঝুঁকি এই বাজারে বাস্তব. GCr15 লেবেলযুক্ত স্বল্প-মূল্যের শেলগুলি কখনও কখনও পোর্টেবল স্পেকট্রোমিটার পরীক্ষায় ব্যর্থ হয় কারণ এতে পরিমাপযোগ্য ক্রোমিয়াম থাকে না। মিলের শংসাপত্রের জন্য জিজ্ঞাসা করুন এবং ইনস্টলেশনের আগে গ্রেড যাচাই করুন, অকাল ব্যর্থতার পরে নয়।
ক্রমাগত চলমান পরিষ্কার ফিড লাইনের জন্য, একটি সম্পূর্ণ শক্ত বিয়ারিং স্টিলের শেল যেমন GCr15/100Cr6 পরিবর্তনগুলির মধ্যে দীর্ঘতম ব্যবধান সরবরাহ করে।
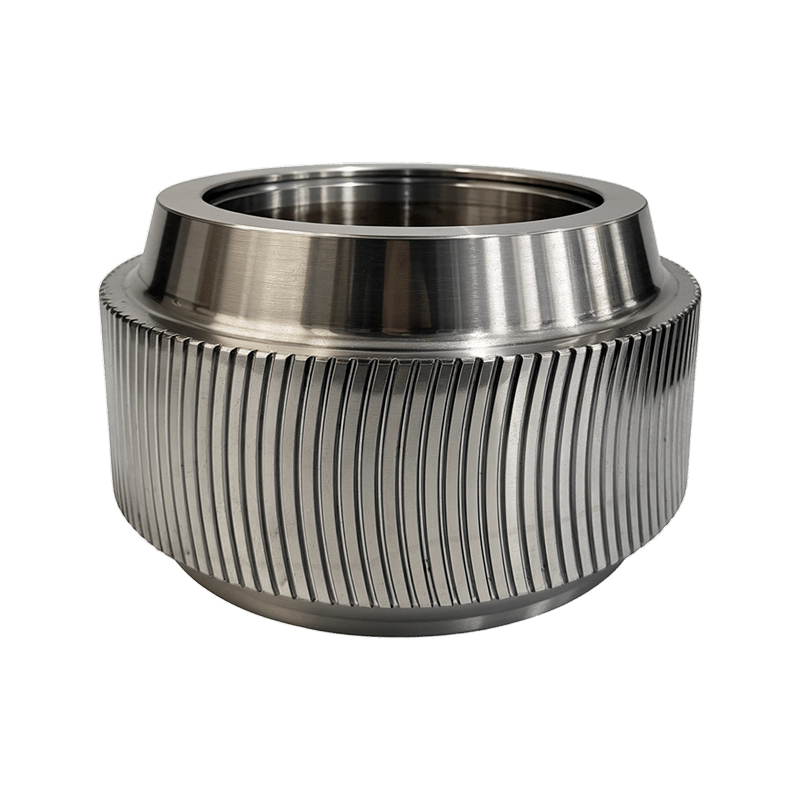
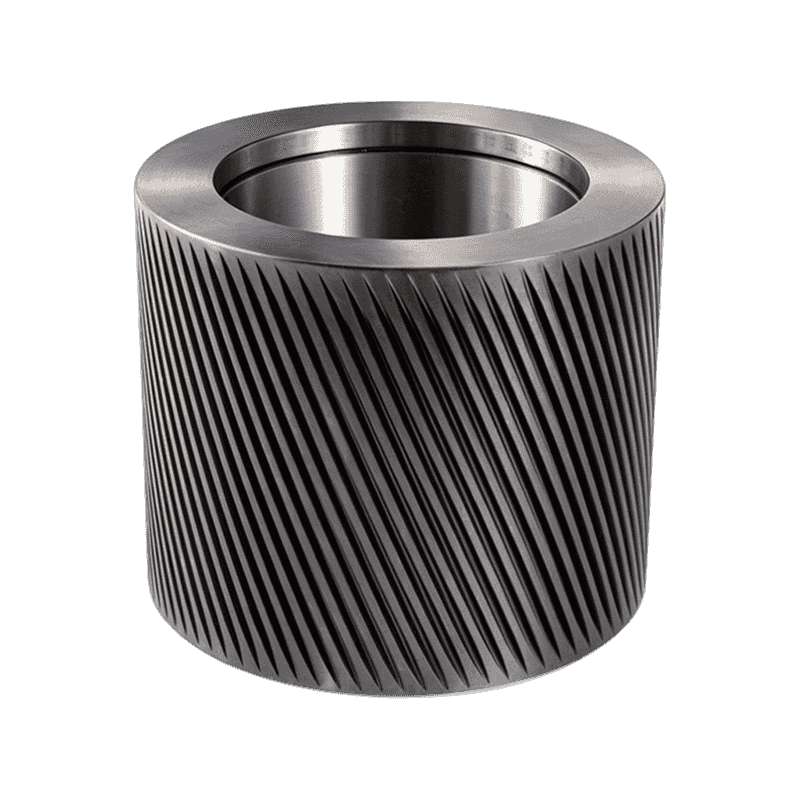
 GCr15/100Cr6 বিয়ারিং স্টিল পেলেট রোলার শেল এই সম্পূর্ণ শক্ত ভারবহন ইস্পাত রোলার শেল দীর্ঘ সেবা জীবন চাওয়া ক্রমাগত ফিড লাইন স্যুট. এর দাঁতের জ্যামিতি উপাদানের কামড় এবং ডাই খাওয়ানোকে প্রভাবিত করে, এটি উচ্চ-লোড পেলেটাইজিং অবস্থার জন্য একটি নির্ভরযোগ্য পছন্দ করে তোলে। পণ্য দেখুন →
দাঁত প্রোফাইল: সবচেয়ে উপেক্ষিত পেলেট মেশিন যন্ত্রাংশ স্পেসিফিকেশন
দাঁতের জ্যামিতি নির্ধারণ করে যে শেলটি উপাদানটিকে ধরে এবং নিপ জোনে টেনে আনে কিনা। সঠিক স্টিলের তৈরি একটি শেল কিন্তু ভুল প্রোফাইল পিছলে যাবে, গ্লেজ করবে এবং ক্ষুধার্ত হবে।
প্রোফাইলটিকে ফর্মুলেশনের সাথে মিলিয়ে নিন, শুধু মেশিনের সাথে নয়:
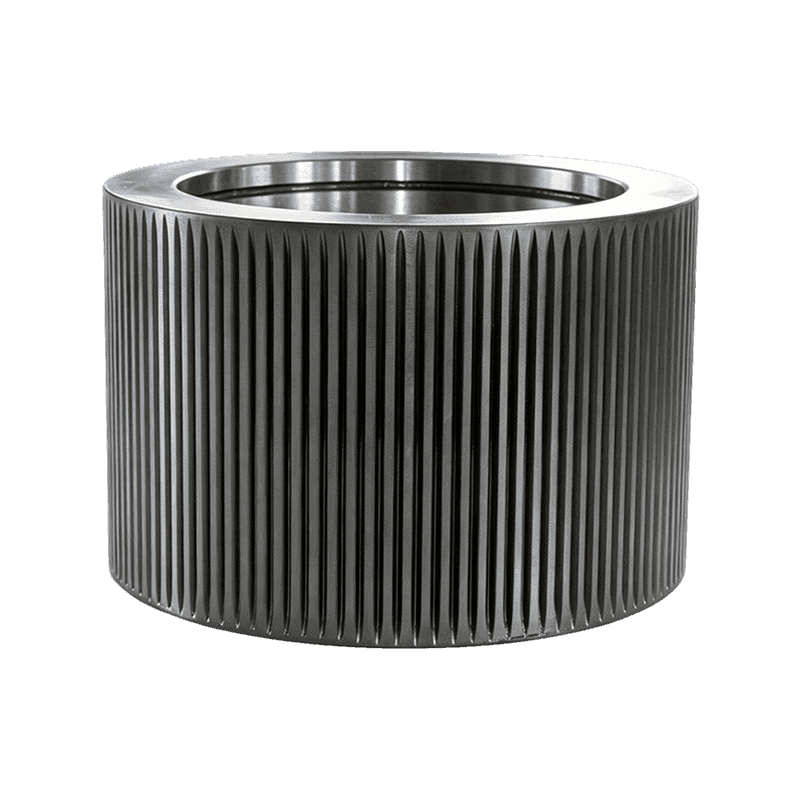
- স্ট্যান্ডার্ড ঢেউতোলা দাঁত শুষ্ক, স্থিতিশীল আর্দ্রতা সহ মুক্ত-প্রবাহিত ম্যাশ
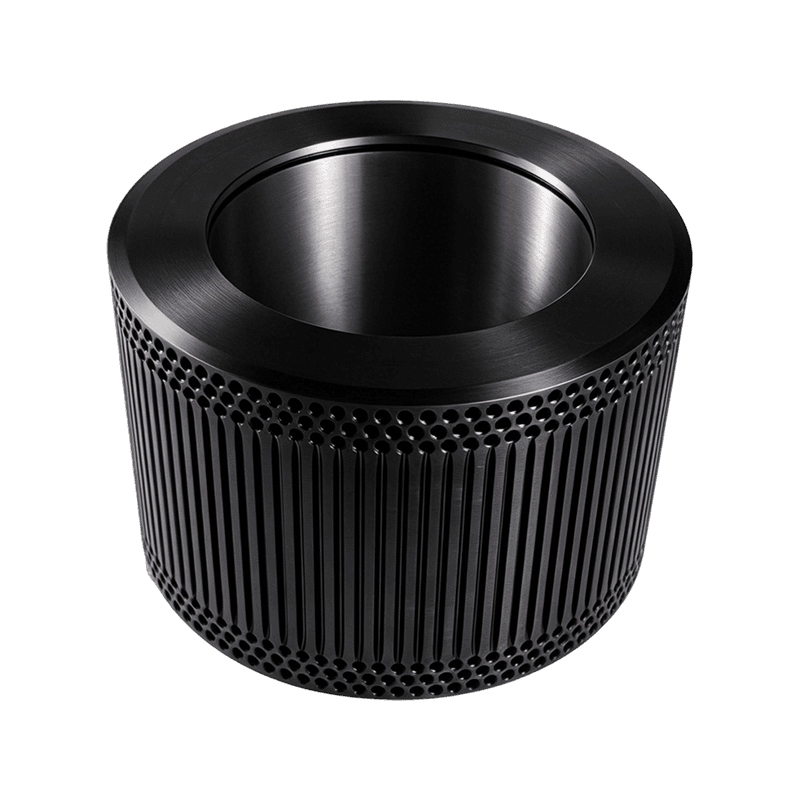
- ডিম্পড শেলগুলি উচ্চ-আদ্রতা এবং উচ্চ-চর্বিযুক্ত ফর্মুলেশনগুলির উপর আঁকড়ে ধরে
- বাঁকা-দাঁতের খোসাগুলি একটি কোণীয় এন্ট্রি ব্যবহার করে যা পিচ্ছিল বা তৈলাক্ত উপাদানে আরও আক্রমণাত্মকভাবে কামড় দেয়
প্রোফাইলটিও প্রভাবিত করে কিভাবে শেল এবং ডাই একসাথে বয়স হয়। একটি জীর্ণ ডাই এর বিরুদ্ধে একটি নতুন শেল চালানো একটি ছোট যোগাযোগ এলাকায় চাপকে কেন্দ্রীভূত করে এবং গাছপালা সাধারণত সেই অবস্থায় 15 থেকে 20 শতাংশ আউটপুট হ্রাস দেখতে পায়। আপনি পরিবর্তনের সময়সূচী করার আগে ডাই পরিধান পরিমাপ করুন।
কখন ফুল প্রেসার রোলার অ্যাসেম্বলি প্রতিস্থাপন করবেন
সম্পূর্ণ চাপ রোলার সমাবেশ প্রতিস্থাপন করুন যখন বিয়ারিংগুলি গোলমাল হয়, সিলগুলি গ্রীস লিক হয়, বা শেলটি 1 মিমি-এর বেশি দাঁতের প্রোফাইল হারিয়ে ফেলে। একটি চাপ রোলার সমাবেশ হল সম্পূর্ণ ঘূর্ণায়মান ইউনিট যা ডাইয়ের বিরুদ্ধে উপাদানগুলিকে চাপ দেয়: রোলার শেল, বিয়ারিং সেট, তেল সিল, স্পেসার হাতা এবং ধরে রাখার হার্ডওয়্যার।
কিভাবে বুঝতে চাপ রোলার সমাবেশগুলি নির্মিত হয় এবং যেখানে তারা পরেন প্রতিস্থাপন সিদ্ধান্ত সোজা করে তোলে।
শেল-শুধু প্রতিস্থাপন
- পরিবর্তন প্রতি নিম্ন অংশ খরচ
- মিল এ বিয়ারিং টান, পরিদর্শন এবং পুনরায় ফিট করা প্রয়োজন
- সমাবেশের সময় সিলের ক্ষতি বা প্রিলোড ত্রুটির ঝুঁকি
- চলমান লাইনে দীর্ঘ পরিবর্তনের সময়
সম্পূর্ণ সমাবেশ অদলবদল
- মিলিত বিয়ারিং ক্লিয়ারেন্স এবং প্রিলোড সহ প্রি-অ্যাসেম্বল
- সংক্ষিপ্ত পরিকল্পিত স্টপ কারণ কোনো অন-সাইট প্রেসিং কাজ
- শেল, শ্যাফ্ট এবং সিলের মধ্যে সামঞ্জস্যপূর্ণ সহনশীলতা
- উচ্চতর অগ্রিম খরচ, সাধারণত একটি এড়ানো ভাঙ্গনে পুনরুদ্ধার করা হয়
24/7 চালিত উদ্ভিদগুলি পরিকল্পিত স্টপের জন্য ধারাবাহিকভাবে পূর্ণ সমাবেশগুলি বেছে নেয়। ছোট মিলগুলির জন্য যেখানে শ্রম পাওয়া যায় এবং সহনশীলতা পরীক্ষা করা যায়, শুধুমাত্র শেল প্রতিস্থাপন সাশ্রয়ী হয়।
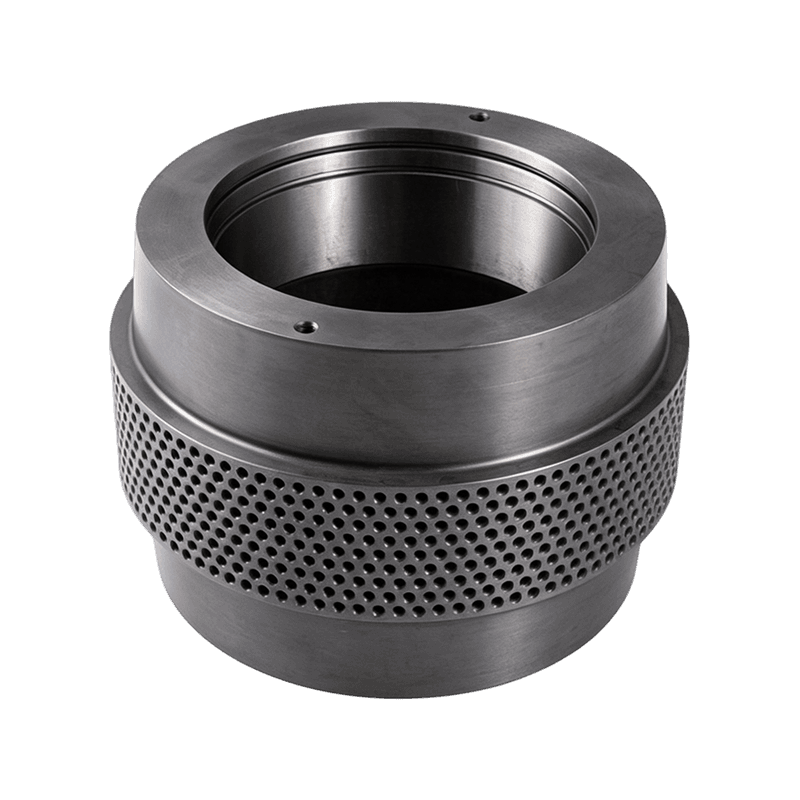
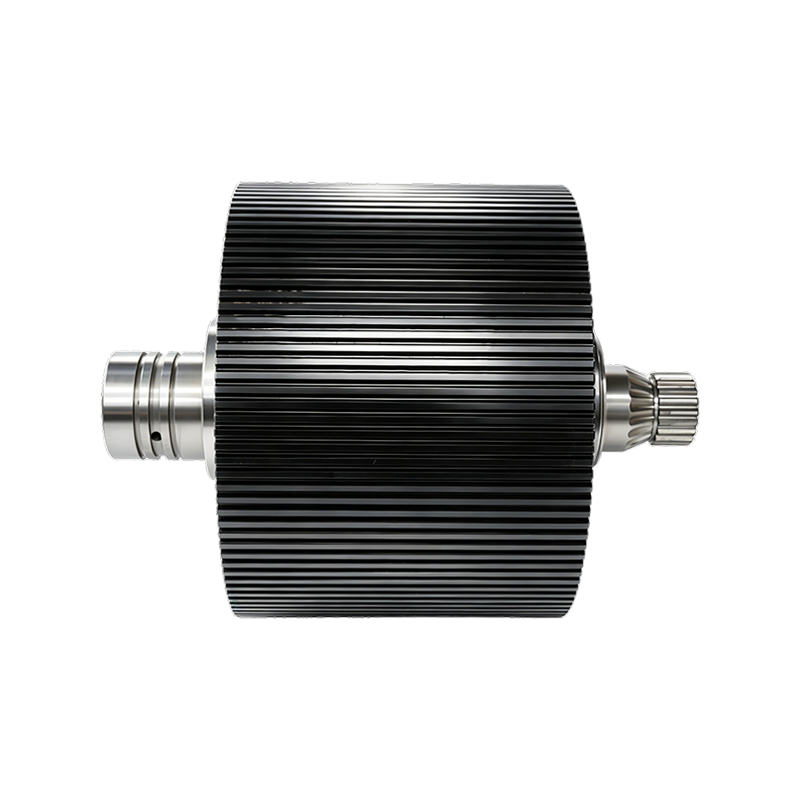
 উচ্চ-উৎপাদনশীলতা রিং ডাই রোলার শেল সমাবেশ খাদ ইস্পাত শেল, টেপারড রোলার বিয়ারিং এবং 24/7 গাছের জন্য সিলিং সিস্টেম সহ একটি সম্পূর্ণ সমাবেশ। এটি সুনির্দিষ্ট রোলার-টু-ডাই ফাঁক বজায় রাখে, উপাদানের গ্রিপ উন্নত করে এবং পরিকল্পিত রক্ষণাবেক্ষণ বন্ধের সময় ডাউনটাইম হ্রাস করে। পণ্য দেখুন →
উদ্ভট শ্যাফ্ট এবং অভ্যন্তরীণ উপাদান: ছোট অংশ, বড় ব্যর্থতা
একটি উদ্ভট খাদ ব্যর্থতা খুব কমই খাদ নিজেই দ্বারা সৃষ্ট হয়; এটি সাধারণত একটি সীল, স্পেসার, বা ভারবহন গ্রন্থিতে একটি তৈলাক্তকরণ বা প্রান্তিককরণ ব্যর্থতা হিসাবে শুরু হয় যা রক্ষণাবেক্ষণের সময় এড়িয়ে যায়।
উন্মত্ত শ্যাফ্ট রোলারটিকে ডাইয়ের দিকে বা দূরে সরাতে ঘোরে, নিপ গ্যাপ সেট করে। যখন ভারবহন আসন পরিধান করে, নিয়ন্ত্রিত ফাঁকটি একটি ডিম্বাকৃতিতে পরিণত হয়, আউটপুট ড্রপ হয় এবং রোলার শেলটি ঠকতে শুরু করে। শ্যাফ্টগুলি সাধারণত 45টি স্টিলে স্ট্যান্ডার্ড শুল্কের জন্য, উন্নত শক্তির জন্য 40Cr বা উচ্চ-টর্ক মেশিনগুলির জন্য 42CrMo সরবরাহ করা হয় যা ঘষিয়া তুলিয়া ফেলিতে সক্ষম পদার্থগুলি চালায়।
অভ্যন্তরীণ উপাদানগুলি আরও কম মনোযোগ পায় এবং অনুমান অনুসারে ব্যর্থ হয়:
- ভারবহন গ্রন্থি শেষ কভার গ্রীস ভিতরে রাখে এবং দূষণ আউট
- তেল slingers এবং deflectors ভারবহন দৌড়ের দিকে সরাসরি লুব্রিকেন্ট
- যথার্থ স্পেসার এবং স্পেসার রিং সঠিক বিয়ারিং প্রিলোড সেট করে
একটি বিকৃত স্পেসার বিয়ারিং প্রিলোড ধ্বংস করে এবং প্রিলোড ছাড়াই চলমান একটি বিয়ারিং কয়েক ঘন্টার মধ্যে ব্যর্থ হতে পারে। অভ্যন্তরীণ অংশ অর্ডার করার সময়, প্রস্থ সহনশীলতা নিশ্চিত করুন; একটি স্পেসার যা মূল থেকে 0.1 মিমি দ্বারা পৃথক হয় পুরো লোড পাথ পরিবর্তন করে।
 42CrMo খাদ ইস্পাত অভিনব খাদ পেলেট মিলের জন্য যথার্থ-নকল এবং তাপ-চিকিত্সা করা 42CrMo খাদ। এর মাত্রিক নির্ভুলতা এবং পৃষ্ঠের ফিনিস বিয়ারিং প্রিলোড এবং সারিবদ্ধতা রক্ষা করে, যা রক্ষণাবেক্ষণের সময় অভ্যন্তরীণ অংশগুলি প্রতিস্থাপন করার সময় গুরুত্বপূর্ণ। পণ্য দেখুন →
সরবরাহকারী চেকলিস্ট: একটি যন্ত্রাংশ প্রস্তুতকারককে কীভাবে পরীক্ষা করা যায়
শুধুমাত্র দাম নয়, সরবরাহকারীর প্রক্রিয়া মূল্যায়ন করুন। যে অংশগুলি উপযুক্ত এবং দীর্ঘস্থায়ী হয় সেগুলি নির্মাতাদের কাছ থেকে আসে যারা উপাদান, তাপ চিকিত্সা এবং চূড়ান্ত মাত্রা এক জায়গায় নিয়ন্ত্রণ করে।
প্রতিটি নতুন উৎসের জন্য এই চেকলিস্ট ব্যবহার করুন:
- প্রতিটি ব্যাচের জন্য তাপ নম্বর এবং রাসায়নিক রচনা সহ একটি মিল শংসাপত্রের অনুরোধ করুন
- নিশ্চিত করুন কঠোরতা পরীক্ষা সমাপ্ত অংশে করা হয়, শুধুমাত্র একটি সাক্ষী কুপনে নয়
- মূল অঙ্কন বা আপনার নিজের পরিমাপের বিপরীতে বোর, কীওয়ে এবং ঘনত্ব সহনশীলতা যাচাই করুন
- স্টক এবং সীসা সময় সম্পর্কে জিজ্ঞাসা করুন; একটি দুই সপ্তাহের জরুরি এয়ারফ্রেট অর্ডার অংশের চেয়ে বেশি খরচ করতে পারে
- ডকুমেন্টেড অপারেটিং প্যারামিটারের অধীনে ওয়ারেন্টি অকাল পরিধান বা ফ্র্যাকচার কভার করে তা নিশ্চিত করুন
Anhui Jindingsheng Machinery Co., Ltd. গুয়াংদেতে তার 14,509 বর্গ মিটার সুবিধায় পেলেট মেশিনের যন্ত্রাংশ তৈরি করে এবং কাঁচামাল, ফোরজিং, নির্ভুল মেশিনিং এবং তাপ চিকিত্সা থেকে প্রবাহ নিয়ন্ত্রণ করে। সংস্থাটি মার্কিন যুক্তরাষ্ট্র, জাপান, দক্ষিণ কোরিয়া, ভিয়েতনাম, ফ্রান্স, বাংলাদেশ, রাশিয়া, ভারত এবং ফিলিপাইনে রপ্তানি সহ ওয়ান-স্টপ পার্টস পরিষেবা হিসাবে রোলার শেল, প্রেসার রোলার অ্যাসেম্বলি, উদ্ভট শ্যাফ্ট এবং অভ্যন্তরীণ উপাদান সরবরাহ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন: পেলেট মেশিন যন্ত্রাংশ
কতবার পেলেট মেশিন রোলার শেল প্রতিস্থাপন করা উচিত?
সাধারণ সেবা জীবন 800 ঘন্টা ঘষিয়া তুলিয়া ফেলিতে সক্ষম বায়োমাস থেকে 1,500 ঘন্টা পরিচ্ছন্ন ফিড লাইনে। ব্যবহারিক ট্রিগার দাঁত প্রোফাইল ক্ষতি হয়; যখন দাঁতের উচ্চতা প্রায় এক-তৃতীয়াংশ কমে যায়, ফাটল শুরু হওয়ার আগে শেলটি প্রতিস্থাপন করুন।
ওপেন-এন্ড এবং ক্লোজড-এন্ড রোলার শেলগুলির মধ্যে পার্থক্য কী?
একটি ওপেন-এন্ড শেল হল একটি মেশিনযুক্ত হাতা যেখানে ভারবহনটি একটি কাঁধের বিপরীতে বসে এবং শ্যাফ্টটি সম্পূর্ণভাবে অতিক্রম করে। একটি ক্লোজড-এন্ড শেলের একটি বদ্ধ প্রান্ত থাকে, তাই বিয়ারিংটি একটি পকেটে বন্দী হয় এবং বাইরের পৃষ্ঠে তাপের পথ আলাদা হয়। আপনার মিলের ভারবহন বিন্যাসের সাথে মেলে এমন শৈলী চয়ন করুন।
কেন প্রিমিয়াম রোলার শেলগুলি পরে যাওয়ার আগে ফাটল?
প্রিমিয়াম শেলগুলিতে ফাটলগুলি সাধারণত ক্লিয়ারেন্স সমস্যা থেকে আসে, ইস্পাত মানের নয়। একটি বড় আকারের রোলার শ্যাফ্ট বা একটি আন্ডারসাইজড বোর প্রিলোডকে সরিয়ে দেয়, শেলটি লোডের নিচে নমনীয় হয়ে যায় এবং কীওয়ে বা বোল্টের গর্তে ক্লান্তি ফাটল শুরু হয়। ইনস্টলেশনের আগে বোর এবং খাদ পরিমাপ করুন।
আমি রোলার শেল পরিবর্তন করার সময় কি সবসময় রিং ডাই প্রতিস্থাপন করা উচিত?
প্রতিবার নয়, তবে আপনার ডাই ফেস মেপে নেওয়া উচিত। যদি কাউন্টারসিঙ্কের গভীরতা দ্বিগুণ হয় বা ডাই ফেস 0.5 মিমি বা তার বেশি রেডিয়াল পরিধান দেখায়, তবে পুরানো ডাইয়ের বিপরীতে একটি নতুন শেল অসম চাপ তৈরি করে এবং নতুন অংশের জীবনকে ছোট করে।
যোগাযোগ করুন
আমাদের অনুসরণ করুন
দ্রুত লিঙ্ক
আমাদের সাথে যোগাযোগ করুন
Email : ysf@jindingsheng.com.cn
Address : নং 19, কিউকুন টাউন ইন্ডাস্ট্রিয়াল কনসেন্ট্রেশন জোন, গুয়াংদে সিটি, জুয়ানচেং সিটি, আনহুই প্রদেশ