পেলেট মিল প্রতিস্থাপন যন্ত্রাংশ: রোলার শেল, ডাইস এবং শ্যাফ্টগুলি কীভাবে মেলে
বেশীরভাগ পেলেট গাছগুলি জীর্ণ ডাই এবং রোলার শেলগুলি কঠিন উপায়ে আবিষ্কার করে: থ্রুপুট প্রতি কিলোওয়াট-ঘণ্টা ড্রপ করে, প্রেসটি বকবক করতে শুরু করে এবং প্রান্তে ফাটল ধরে পেলট বেরিয়ে আসে। মূল কারণ প্রায়ই মেশিন নয়; এটি একটি প্রতিস্থাপন অংশ যা সঠিক অংশ নম্বর দিয়ে নির্বাচন করা হয়েছে কিন্তু ভুল ধাতুবিদ্যা বা ছাড়পত্র।
নির্বাচন করছে পেলেট মিল প্রতিস্থাপন অংশ একটি ক্রয় পদক্ষেপ হিসাবে অনেক একটি রক্ষণাবেক্ষণ সিদ্ধান্ত. এটি সিদ্ধান্ত নেয় একটি রিং ডাই কতক্ষণ স্থায়ী হয়, প্রেস কত শক্তি খরচ করে এবং একটি পরিকল্পিত স্টপ বিশ মিনিট সময় নেয় নাকি সম্পূর্ণ শিফট।
রিং ডাই এবং রোলার শেল এক পরিধান জোড়া, দুটি অংশ সংখ্যা নয়
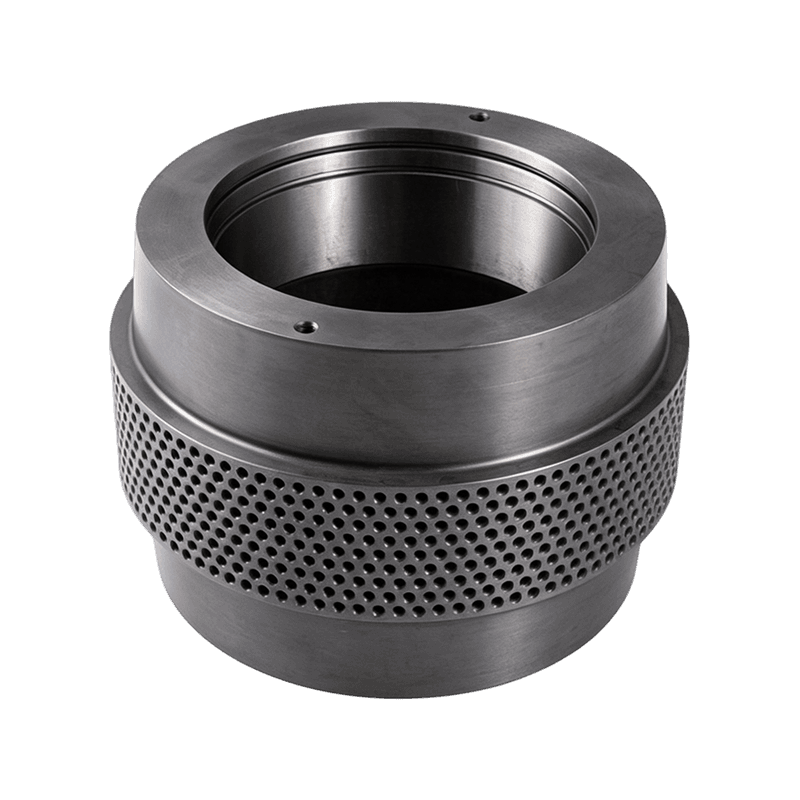
রিং মারা যায় এবং রোলার শেলগুলিকে মিলিত জোড়া হিসাবে বিবেচনা করা উচিত কারণ একটি উপাদানের পরিধান অন্যটির যোগাযোগের জ্যামিতিকে পরিবর্তন করে। পুরানো ডাইয়ের বিরুদ্ধে নতুন শেল চালানো ডাই মুখের উচ্চ পয়েন্টে লোডকে কেন্দ্রীভূত করে এবং গর্তের অগ্রবর্তী প্রান্তগুলি চিপ করতে পারে। জীর্ণ খোসা দিয়ে একটি নতুন ডাই চালানো একটি পালিশ পৃষ্ঠ ছেড়ে যা কামড়াতে ব্যর্থ হয়, যার ফলে স্লিপ এবং অতিরিক্ত জরিমানা হয়।
ব্যবহারিক রক্ষণাবেক্ষণ দল দুটি উপাদান একসাথে ট্র্যাক করে এবং 0.1 মিমি এবং 0.4 মিমি এর মধ্যে রেডিয়াল ব্যবধান সেট করে, তন্তুযুক্ত কাঠের বৃক্ষের জন্য উপরের প্রান্তে চলে যায়। যখন সামঞ্জস্য স্ক্রুতে যুক্তিসঙ্গত সংখ্যক বাঁক দিয়ে সেই ব্যবধান বজায় রাখা যায় না, তখন পরের প্রশ্নটি যন্ত্রাংশ অর্ডার করতে হবে কিনা তা নয় তবে শেলটি ডাই বোর, কীওয়ে, পিন সেন্টার এবং প্রেস মডেলের সাথে কীভাবে মেলে। ডাই কম্প্রেশন অনুপাত রোলারগুলিকে কতটা আক্রমনাত্মকভাবে কামড় দিতে হবে তাও প্রভাবিত করে, তাই ফিড ফর্মুলেশনের পরিবর্তন একই সময়ে রোলার শেল প্রোফাইলের একটি পর্যালোচনা ট্রিগার করবে।
প্রতিস্থাপন-অংশ ফিট শুধুমাত্র বল্টু প্রান্তিককরণ নয়। এর অর্থ হল একই অপারেটিং উইন্ডোর সাথে মিলিত কঠোরতা, কাজের ফাঁক, এবং উপাদানের বৈশিষ্ট্য মূল উপাদানটির জন্য ডিজাইন করা হয়েছিল।
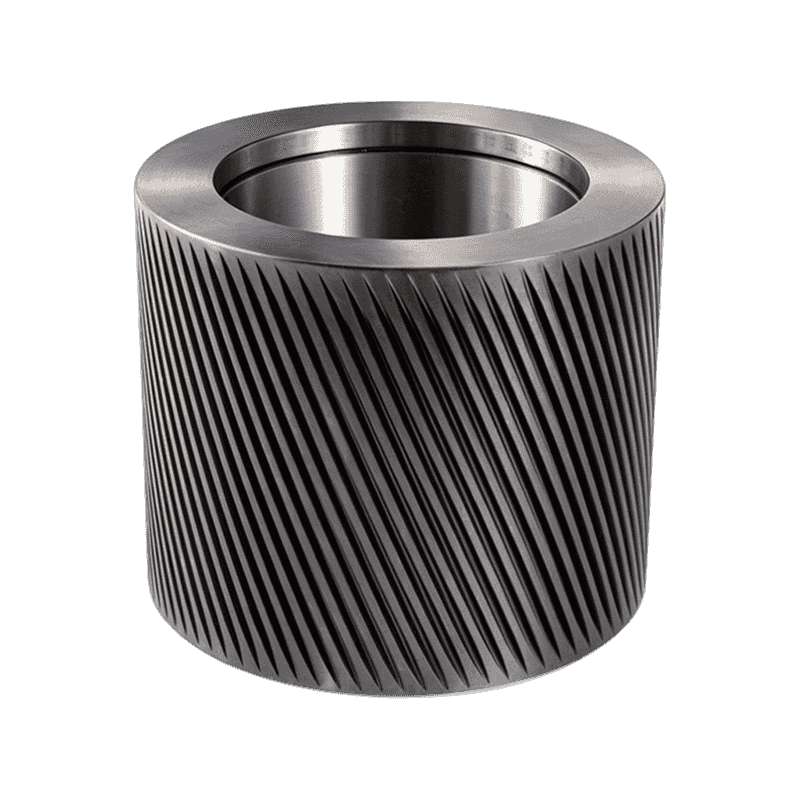
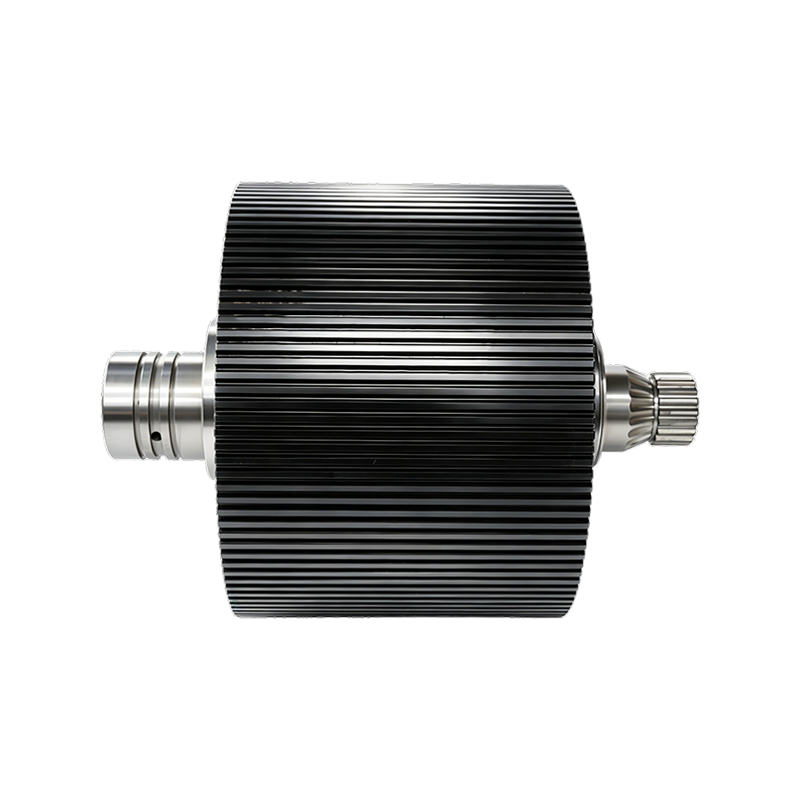
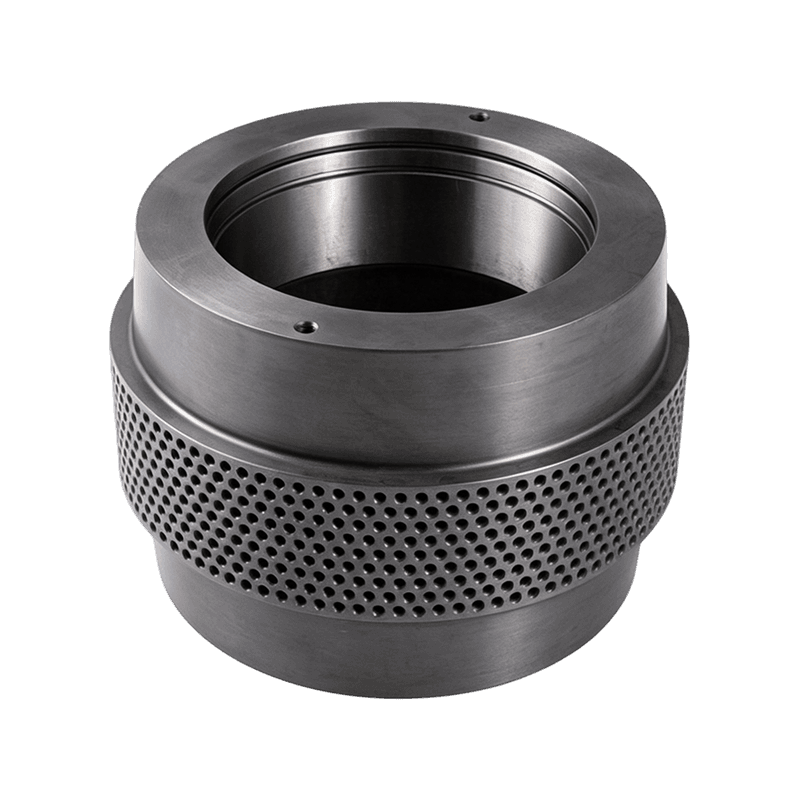 ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিডের জন্য 20CrMnTi খাদ ইস্পাত পেলেট রোলার শেল এই কেস-কঠিন 20CrMnTi রোলার শেলটি বালি দূষণ সহ ফিডের জন্য সুপারিশ করা হয়, কারণ ক্ষেত্রের তুলনা দেখায় যে এটি ক্ষয়কারী পরিস্থিতিতে 30 থেকে 45 শতাংশ সমতল কার্বন শেলকে ছাড়িয়ে যায়। পণ্য দেখুন →
আপনার ফিডের ঘষিয়া তুলিয়া ফেলিতে সক্ষম লোড রোলার শেল ইস্পাত ম্যাচ করুন
ফিডের ঘষিয়া তুলিয়া ফেলিতে সক্ষম লোড, প্রেস ব্র্যান্ড নয়, একটি বেলন শেল নির্বাচন করার সময় প্রারম্ভিক বিন্দু হওয়া উচিত। সিলিকা, আর্দ্রতা এবং ফাইবার সামগ্রী নির্ধারণ করে যে একটি শেল কত দ্রুত ব্যাস হারায়। লক্ষণীয় বালি দূষণ সহ ম্যাশ ফিডে, কেস-কঠিন 20CrMnTi শেলগুলি ধারাবাহিকভাবে ক্ষেত্র তুলনাতে 30 থেকে 45 শতাংশ সমতল কার্বন শেলগুলিকে ছাড়িয়ে যায়। কম ঘর্ষণ শস্য ফিডে, একটি শক্ত ভারবহনকারী ইস্পাত যেমন GCr15 বা 100Cr6 দীর্ঘতম মোট জীবন প্রদান করতে পারে কারণ এটি সংকোচনের অধীনে একটি মসৃণ চলমান পৃষ্ঠ বজায় রাখে।
Anhui Jindingsheng Machinery Co., Ltd.-তে, পণ্যের লাইনটি সম্পূর্ণ পরিধানের চেইনের চারপাশে সাজানো হয়েছে: উদ্ভট শ্যাফ্ট, অভ্যন্তরীণ উপাদান, রোলার শেল এবং চাপ রোলার সমাবেশ। উপাদান পছন্দ একটি স্পেসিফিকেশন হিসাবে গণ্য করা হয়, একটি ক্যাটালগ ডিফল্ট নয়।
ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিড অবস্থার অধীনে আপেক্ষিক পরিধান-জীবন তুলনা. রোলার শেল পরিধানের সীমায় পৌঁছানোর আগে উচ্চতর মানগুলি একটি দীর্ঘ পরিষেবা ব্যবধান নির্দেশ করে।
| উপাদান | কঠোরতা প্রোফাইল | জন্য সবচেয়ে উপযুক্ত | চরিত্রগত পরিধান |
| 20CrMnTi | কেস শক্ত, শক্ত কোর | ঘষিয়া তুলিয়া ফেলিতে সক্ষম ম্যাশ ফিড, কাঠ মিশ্রন | ধীর ইউনিফর্ম পরিধান, ভাল প্রভাব প্রতিরোধের |
| GCr15/100Cr6 | কঠোরতা মাধ্যমে উচ্চ | কম ঘর্ষণ শস্য এবং তৈলবীজ ফিড | দীর্ঘ পরিধান জীবন, পদদলিত ধাতু কম সহনশীলতা |
| 60Si2Mn | বসন্ত ইস্পাত, ইলাস্টিক | ভারী শক লোড, উচ্চ-টনেজ প্রেস | আকস্মিক লোড পরিবর্তনের অধীনে ক্র্যাকিং প্রতিরোধ করে |
| 40Cr | খাদ কাঠামোগত ইস্পাত | সাধারণ উদ্দেশ্য রক্ষণাবেক্ষণের ভূমিকা | প্রাথমিক পর্যায়ের উদ্ভিদের জন্য সুষম পরিধান এবং খরচ |
| বাঁকা-দাঁতের খোল | উপাদানের চেয়ে প্রোফাইল | কম বাল্ক ঘনত্ব ফিড, দরিদ্র কামড় | উপাদান গ্রহণ উন্নত এবং স্লিপ হ্রাস |
সবচেয়ে সাধারণ স্পেসিফিকেশন ত্রুটি হল একটি শেল অর্ডার করা যা ডাইয়ের চেয়ে কঠিন। একটি শক্ত শেল ডাই ফেসে পরিধান করে এবং রিং ডাই শেলের চেয়ে দুই থেকে তিন গুণ বেশি খরচ করে।
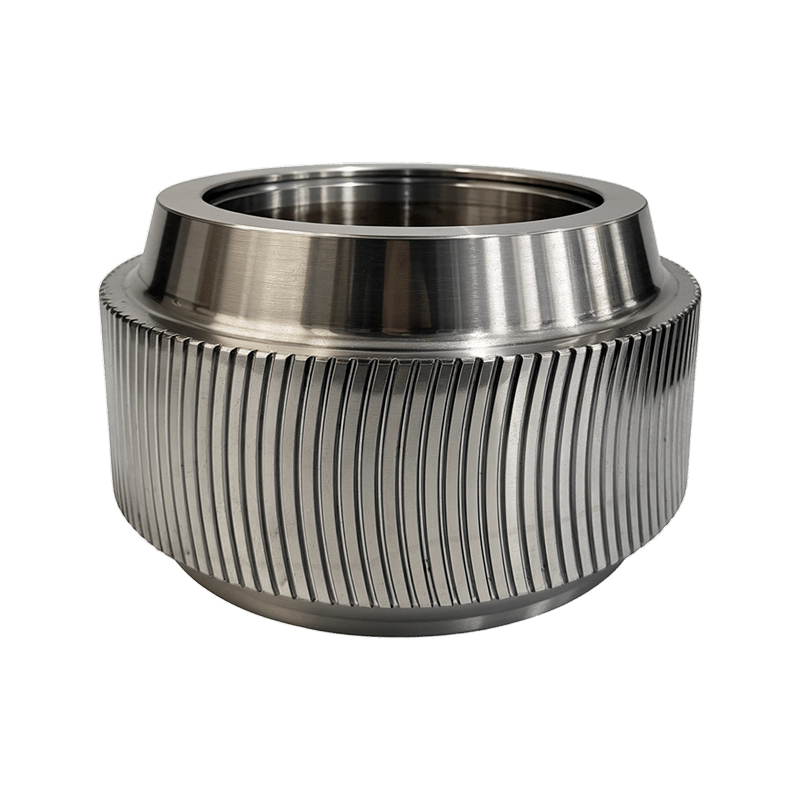
 পেলেট মিলের জন্য সম্পূর্ণ রিং ডাই রোলার শেল সমাবেশ এই সমাবেশে একটি একক বিনিময় ইউনিট হিসাবে শেল, বিয়ারিং, শ্যাফ্ট এবং সীল অন্তর্ভুক্ত থাকে, যা রক্ষণাবেক্ষণের সময় লুকানো ভারবহন বা মাউন্টিং সমস্যাগুলি সন্দেহজনক হলে অকাল পরিধান এড়াতে সহায়তা করে। পণ্য দেখুন →
রোলার শেল শুধুমাত্র বা সম্পূর্ণ চাপ রোলার সমাবেশ?
বিয়ারিং এবং মাউন্টিং হার্ডওয়্যার শব্দ হলে একটি একক শেল চয়ন করুন; আপনি যখন লুকানো অংশগুলির অবস্থা যাচাই করতে পারবেন না তখন একটি সম্পূর্ণ চাপ রোলার সমাবেশ চয়ন করুন। পরিকল্পিত রক্ষণাবেক্ষণের সময়সূচীতে, শেলগুলি প্রায়শই দুবার পরিবর্তিত হয় বিয়ারিংয়ের একটি সেট তার পরিষেবা সীমাতে পৌঁছানোর আগে। এই পরিস্থিতিতে, শুধুমাত্র শেল প্রতিস্থাপন করতে হবে। একবার আপনি বিয়ারিং প্লে পরিমাপ করলে, গর্জন করার শব্দ শুনতে পান বা তেল স্লিংগারে দূষণ খুঁজে পান, সিদ্ধান্ত পরিবর্তন হয়।
একটি ক্ষতিগ্রস্ত বিয়ারিং-এ একটি নতুন শেল ইনস্টল করা একটি পালিশ, স্থানান্তরিত যোগাযোগের প্যাটার্ন তৈরি করে যা নতুন অংশটিকে দ্রুত ধ্বংস করে। সম্পূর্ণ চাপ রোলার সমাবেশ শেল, শ্যাফ্ট সমর্থন, সীল এবং মিলিত মাউন্টিং হার্ডওয়্যারগুলিকে প্রতিস্থাপন করে সেই ঝুঁকিটি সরিয়ে দেয়। জিন্ডিংশেং অ্যাসেম্বলিটিকে একক এক্সচেঞ্জ ইউনিট হিসাবে ডিজাইন করে যাতে প্রেস মডেলের জন্য সঠিক প্রি-সেট জ্যামিতি সহ রোলার শেল আসে।
- বিয়ারিং গ্রীস পরিষ্কার এবং খেলা সীমার মধ্যে
- মাউন্টিং পিন এবং শ্যাফ্ট জার্নাল কোন স্কোরিং দেখায় না
- উত্পাদনের সময়সূচী অতিরিক্ত টিয়ারডাউন সময়কে অনুমতি দেয়
- বিয়ারিং নয়েজ বা অক্ষীয় খেলা ইতিমধ্যেই সনাক্তযোগ্য
- সীল, শেষ কভার, বা তেল slingers পরিধান চিহ্ন দেখায়
- ডাউনটাইম টাইট এবং প্রি-সেট ক্লিয়ারেন্সের মূল্য আছে
 পেলেট প্রেস যন্ত্রপাতির জন্য 42CrMo এককেন্দ্রিক খাদ একটি নির্ভুল-নকল এবং তাপ-চিকিত্সা করা এককেন্দ্রিক শ্যাফ্ট যা ঘূর্ণন গতিকে উপাদান প্রবাহের জন্য প্রয়োজনীয় দোলনায় রূপান্তর করে, সঠিক রোলার শেল কার্যক্ষমতা বজায় রাখার জন্য অপরিহার্য। পণ্য দেখুন →
অভিনব শ্যাফ্ট এবং অভ্যন্তরীণ উপাদানগুলি পরিধানের চেইনকে এগিয়ে নিয়ে যায়
একটি জীর্ণ উদ্ভট শ্যাফ্ট বা একটি ভুল আকারের স্পেসার একটি সম্পূর্ণ নতুন শেলকে স্বাভাবিক উৎপাদনের পুরো মৌসুমের চেয়ে দ্রুত ব্যর্থ করে দিতে পারে। এককেন্দ্রিক শ্যাফ্ট, বিয়ারিং গ্ল্যান্ড এন্ড কভার, অয়েল স্লিংগার এবং প্রিসিশন স্পেসারগুলিকে প্রায়শই সস্তা আনুষাঙ্গিক হিসাবে বিবেচনা করা হয়, তবে প্রতিটির একটি নির্দিষ্ট যান্ত্রিক কাজ রয়েছে। খাদটি ঘূর্ণন গতিকে দোলনায় রূপান্তরিত করে যা ডাইয়ের মধ্য দিয়ে উপাদানকে চালিত করে। তেল স্লিংগার বিয়ারিং-এ তৈলাক্তকরণ নির্দেশ করে এবং স্পেসার রোলার শেলের সঠিক পার্শ্বীয় অবস্থান স্থাপন করে।
শ্যাফ্ট জার্নাল পরিধানে একটি 0.05 মিমি বিচ্যুতি বিয়ারিং লোড বন্টন পরিবর্তন করার জন্য যথেষ্ট, এবং এটি ডাই ফেস জুড়ে অসম শেল পরিধান হিসাবে দেখায়। Jindingsheng 45 স্টিল, 40Cr, এবং 42CrMo-এ অভিনব শ্যাফ্ট অফার করে যাতে প্রতিস্থাপনটি সবচেয়ে সস্তা বিকল্পে ডিফল্ট না হয়ে আসল লোড অনুমানের সাথে মেলে।
- রোলার শেলটি সরান এবং অবশিষ্ট প্রাচীর বেধ পরিমাপ করুন।
- হাত দ্বারা উদ্ভট শ্যাফ্ট ঘোরান এবং অনিয়মিত টানার জন্য অনুভব করুন।
- যোগাযোগের চিহ্নের জন্য ভারবহন গ্রন্থির শেষ কভার এবং তেল স্লিঙ্গার পরিদর্শন করুন।
- নতুন অংশের স্পেসিফিকেশনের সাথে খাদ জার্নালের মাত্রা তুলনা করুন।
- সমাবেশের পরে শেল-টু-ডাই রেডিয়াল ফাঁক সেট করুন, আগে নয়।
একটি পরিষ্কার গ্রীস নমুনা একটি স্বাস্থ্যকর জন্মদানের প্রমাণ নয়। রোলার শেল পরিধান প্যাটার্ন প্রথমে গল্প বলে।
একটি ক্যালেন্ডারে নয়, ফাঁক পরিমাপের উপর প্রতিস্থাপনের কাজ নির্ধারণ করুন
প্রতিস্থাপনের জন্য সবচেয়ে নির্ভরযোগ্য ট্রিগার হ'ল ডাই-টু-রোলার গ্যাপের পরিমাপিত বৃদ্ধি এবং শেল প্রাচীরের পুরুত্ব হ্রাস, এক ঘন্টা কাউন্টার নয়। ক্যালেন্ডারগুলি অনুস্মারক হিসাবে উপযোগী, কিন্তু উৎপাদন লোড এবং কাঁচামাল ঘর্ষণ তাদের একমাত্র নিয়ন্ত্রণ করতে খুব বেশি পরিবর্তিত হয়। দুই শিফটে চলমান একটি মাঝারি আকারের রিং-ডাই প্রেসের জন্য, প্রতি 200 অপারেটিং ঘন্টায় রোলার-টু-ডাই ফাঁক পরীক্ষা করুন।
একটি রোলার শেল প্রতিস্থাপন করুন যখন বাইরের ব্যাসটি নতুন মাত্রা থেকে 2.5 থেকে 3.0 মিমি পরা হয়ে যায়, অথবা যদি প্রোফাইলটি তার কামড় হারায় তার আগে। এই সময়সূচী খুব তাড়াতাড়ি মৃত্যু পরিবর্তন না করে অনুমানযোগ্য ফলাফল দেয়। ক্রমাগত উচ্চ-টনেজ শিফট চলমান প্রেসগুলির জন্য, ভারী-শুল্ক রোলার সমাবেশগুলি মনোযোগের দাবি রাখে কারণ তাদের বৃহত্তর সমর্থন পৃষ্ঠগুলি একটি বৃহত্তর যোগাযোগ অঞ্চলে একই লোড ছড়িয়ে দেয়।
| উপসর্গ | সম্ভাব্য কারণ | পরিদর্শন বা প্রতিস্থাপন অংশ |
| পাতলা ছোরা এবং ডাই ফেস গ্লেজিং | রোলার-টু-ডাই গ্যাপ খুব প্রশস্ত | বেলন শেল, উদ্ভট খাদ পরিধান |
| শেল পালিশ কিন্তু কামড় না | ফিডের জন্য ভুল দাঁত প্রোফাইল | বাঁকা-দাঁত রোলার শেল |
| ভারবহন ওভারহিটিং | জব্দ বা শুকনো তেল slinger | তেল slinger, ভারবহন গ্রন্থি শেষ আবরণ |
| একটি লোড করা প্রেসে ধাতব নক | অত্যধিক ভারবহন খেলা বা বাঁক খাদ | চাপ রোলার সমাবেশ, উদ্ভট খাদ |
| শেল প্রস্থ জুড়ে অসম পরিধান | ধৃত স্পেসার রিং বা মিসালাইনড শ্যাফট | যথার্থ স্পেসার, উদ্ভট খাদ |
ব্যাস ট্র্যাক করুন, শুধু ঘন্টা নয়। একটি শেল যা 200 ঘন্টার মধ্যে 0.1 মিমি হারায় তা সাধারণত পরা হয়। একটি শেল যা একই সময়ের মধ্যে 0.4 মিমি হারায় তা একটি দূষিত বিয়ারিং বা একটি ফাঁক খুব শক্ত সেট নির্দেশ করে।
সোর্সিং পেলেট মিল প্রতিস্থাপন যন্ত্রাংশ ধাতব নিয়ন্ত্রণ হারানো ছাড়া
প্রতিস্থাপন অংশে বাণিজ্যিক ঝুঁকি ইউনিট মূল্য নয়; এটি ব্যাচের মধ্যে অনিয়ন্ত্রিত ধাতুবিদ্যা এবং মাত্রিক প্রকরণ। পেলেট মিল প্রতিস্থাপনের অংশগুলি ব্যাচগুলিতে তৈরি করা হয় এবং প্রতিটি ব্যাচ কাঁচামাল, তাপ চিকিত্সা এবং মেশিনিং সহনশীলতার উপর নির্ভর করে। দৃঢ়তা রিপোর্ট এবং মাত্রিক শংসাপত্র সম্মত গ্রেডের সাথে মেলে তবেই সস্তা দেখায় এমন একটি উদ্ধৃতি সস্তা।
- প্রতিটি চালানে উপাদানের গ্রেড এবং তাপ নম্বর জিজ্ঞাসা করুন।
- শুধু একটি রাসায়নিক শংসাপত্র নয়, রোলার শেল এবং শ্যাফ্টের জন্য একটি কঠোরতা প্রতিবেদনের অনুরোধ করুন।
- সহনশীলতা নতুন-অংশের মাত্রা বা জীর্ণ সীমাতে রাখা হয়েছে কিনা তা নিশ্চিত করুন।
- সমুদ্রের মালবাহী পণ্যের জন্য প্যাকিং এবং আর্দ্রতা সুরক্ষার প্রয়োজনীয়তা বর্ণনা করুন।
- প্রেস মডেল এবং ডাই বাইরের ব্যাস জন্য খুচরা যন্ত্রাংশ ক্যাটালগ পরীক্ষা করুন.
একই ডকুমেন্টেশনের সাথে অর্ডার করুন আপনি একটি OEM থেকে আশা করবেন: উপাদান গ্রেড, কঠোরতা পরিসীমা, মাত্রিক প্রতিবেদন এবং ব্যাচ ট্রেসেবিলিটি। একটি সরবরাহকারী যে তাপ-চিকিত্সা রেকর্ড প্রদান করতে পারে না পরিধান জীবনের গ্যারান্টি দিতে পারে না।
পেলেট মিল প্রতিস্থাপন যন্ত্রাংশ: রক্ষণাবেক্ষণ দল থেকে সাধারণ সোর্সিং প্রশ্ন
একটি ফিড পেলেট মিলের মধ্যে কত ঘন ঘন রোলার শেল প্রতিস্থাপন করা উচিত?
ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিড অ্যাপ্লিকেশনে, বেশিরভাগ গাছপালা প্রতি 800 থেকে 1,200 অপারেটিং ঘন্টায় একটি রোলার শেল প্রতিস্থাপন করে। কম ঘর্ষণ ফিড অ্যাপ্লিকেশনে, বিরতি 2,000 ঘন্টা অতিক্রম করতে পারে। প্রাথমিক ট্রিগার হিসাবে 200-ঘন্টা গ্যাপ চেকটি ব্যবহার করুন এবং যখন এর বাইরের ব্যাস 2.5 থেকে 3.0 মিমি কমে যায় তখন শেলটি পরিবর্তন করুন।
আমি সম্পূর্ণ চাপ রোলার সমাবেশ বা শুধুমাত্র রোলার শেল প্রতিস্থাপন করা উচিত?
বিয়ারিং, শ্যাফ্ট জার্নাল এবং শেষ কভার সহনশীলতার মধ্যে থাকলে শুধুমাত্র শেলটি প্রতিস্থাপন করুন। আপনি যখন বিয়ারিং প্লে পরিমাপ করতে পারেন, শব্দ শুনতে পারেন বা তেল স্লিংগারে স্কোর দেখতে পারেন তখন সম্পূর্ণ সমাবেশটি প্রতিস্থাপন করুন। অতিরিক্ত অগ্রিম খরচ একটি দ্বিতীয় টিয়ারডাউন খরচের চেয়ে কম।
কেন একটি নতুন রোলার শেল কখনও কখনও পুরানো ডাই জীর্ণ হওয়ার আগে ব্যর্থ হয়?
একটি নতুন শেল তাড়াতাড়ি ব্যর্থ হতে পারে যদি রেডিয়াল গ্যাপটি খুব শক্ত করে সেট করা হয়, যদি শেল উপাদানটি ডাই ফেসের জন্য খুব কঠিন হয়, বা যদি উদ্ভট শ্যাফ্ট এবং বিয়ারিংগুলি শেলের মধ্যে কম্পন স্থানান্তর করে। প্রতিটি সমাবেশের পরে ফাঁক পরীক্ষা করুন এবং অর্ডার দেওয়ার আগে শেল কঠোরতার সাথে ডাই কঠোরতার তুলনা করুন।
প্রতিস্থাপন যন্ত্রাংশ অর্ডার করার আগে আমি কি তথ্য পাঠাতে হবে?
প্রেস ব্র্যান্ড এবং মডেল, ডাই বাইরের ব্যাস, রোলার শেল প্রস্থ, মাউন্টিং পিন কেন্দ্র, শ্যাফ্ট জার্নাল মাত্রা এবং বর্তমান শেল উপাদান পাঠান। যদি সম্ভব হয়, জীর্ণ অংশ এবং বিয়ারিং হাউজিং এর ফটো যোগ করুন। এটি উত্পাদন বছর জুড়ে নতুন ডিজাইন করা পুরানো মেশিনগুলির কারণে অমিল হওয়ার সম্ভাবনা হ্রাস করে৷৷
যোগাযোগ করুন
আমাদের অনুসরণ করুন
দ্রুত লিঙ্ক
আমাদের সাথে যোগাযোগ করুন
Email : ysf@jindingsheng.com.cn
Address : নং 19, কিউকুন টাউন ইন্ডাস্ট্রিয়াল কনসেন্ট্রেশন জোন, গুয়াংদে সিটি, জুয়ানচেং সিটি, আনহুই প্রদেশ